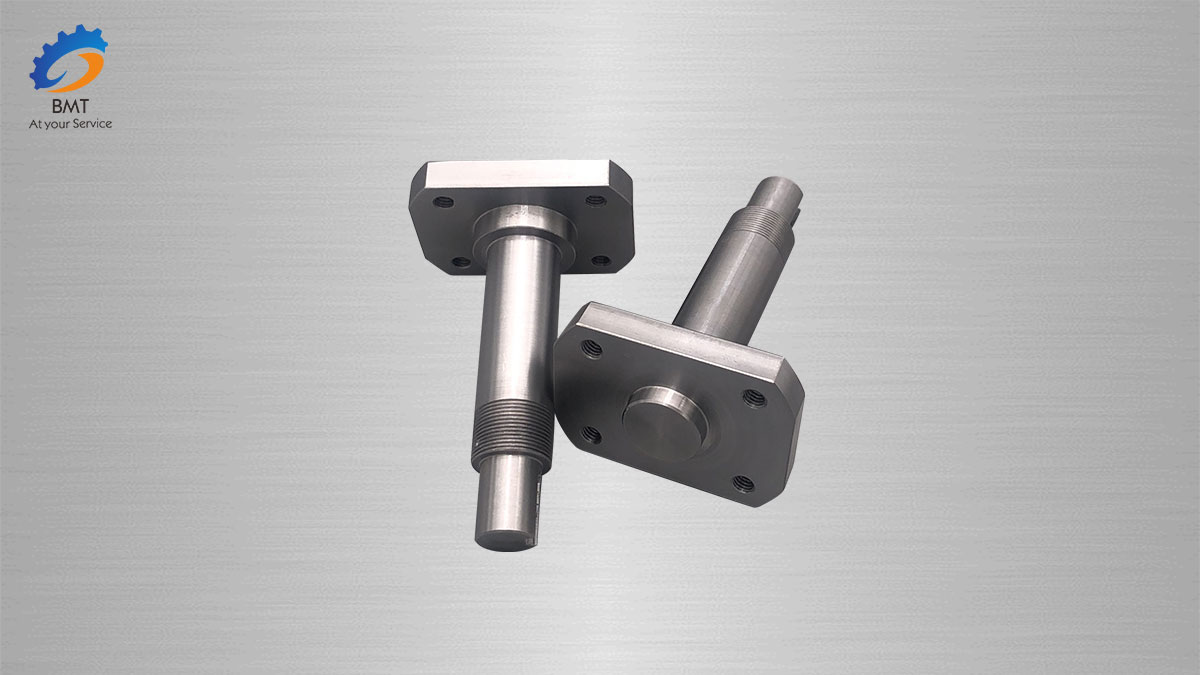
Svårigheter vid titanbearbetning

(1) Deformationskoefficienten är liten:
Detta är en relativt uppenbar egenskap vid bearbetning av titanlegeringsmaterial. Under skärprocessen är kontaktytan mellan spånan och spånytan för stor, och spånans slaglängd på verktygets spånyta är mycket större än för det allmänna materialet. En sådan långvarig gång orsakar allvarligt verktygsslitage, och friktion uppstår också under gången, vilket ökar verktygets temperatur.
(2) Hög skärtemperatur:
Å ena sidan kommer den ovan nämnda lilla deformationskoefficienten att leda till en del av temperaturökningen. Huvudaspekten med den höga skärtemperaturen i titanlegeringens skärprocess är att titanlegeringens värmeledningsförmåga är mycket liten, och kontaktlängden mellan spånan och verktygets spånyta är kort.


Under påverkan av dessa faktorer blir värmen som genereras under skärprocessen svår att leda ut, och den ackumuleras huvudsakligen nära verktygets spets, vilket gör att den lokala temperaturen blir för hög.
(3) Titanlegeringens värmeledningsförmåga är mycket låg:
Värmen som genereras vid skärning avleds inte lätt. Svarvningsprocessen av titanlegering är en process med hög spänning och stor töjning, vilket genererar mycket värme, och den höga värmen som genereras under bearbetningen kan inte effektivt avledas. Temperaturen på bladet stiger kraftigt, bladet mjuknar och verktygsslitaget accelereras.


Den specifika hållfastheten hos titanlegeringsprodukter är mycket hög bland metallkonstruktionsmaterial. Dess hållfasthet är jämförbar med stålets, men dess vikt är bara 57 % av stålets. Dessutom har titanlegeringar egenskaper som låg specifik vikt, hög värmehållfasthet, god värmestabilitet och korrosionsbeständighet, men titanlegeringsmaterial är svåra att skära och har låg bearbetningseffektivitet. Därför har det alltid varit ett brådskande problem att övervinna svårigheten och den låga effektiviteten vid bearbetning av titanlegeringar.


Skicka ditt meddelande till oss:
-
CNC-bearbetningsdelar av aluminium
-
Tillverkning av aluminiumplåt
-
Axis högprecisions CNC-bearbetningsdelar
-
CNC-frästa delar för Italien
-
CNC-bearbetning av aluminiumdelar
-
Bearbetning av bildelar
-
Smidda titanlegeringar
-
Titan- och titanlegeringskopplingar
-
Smidda titan- och titanlegeringsgods
-
Titan- och titanlegeringstrådar
-

Titanstänger
-
Titan sömlösa rör/rör
-
Titansvetsade rör/rör