CNC-bearbetningsprocessernas faktiska frågor

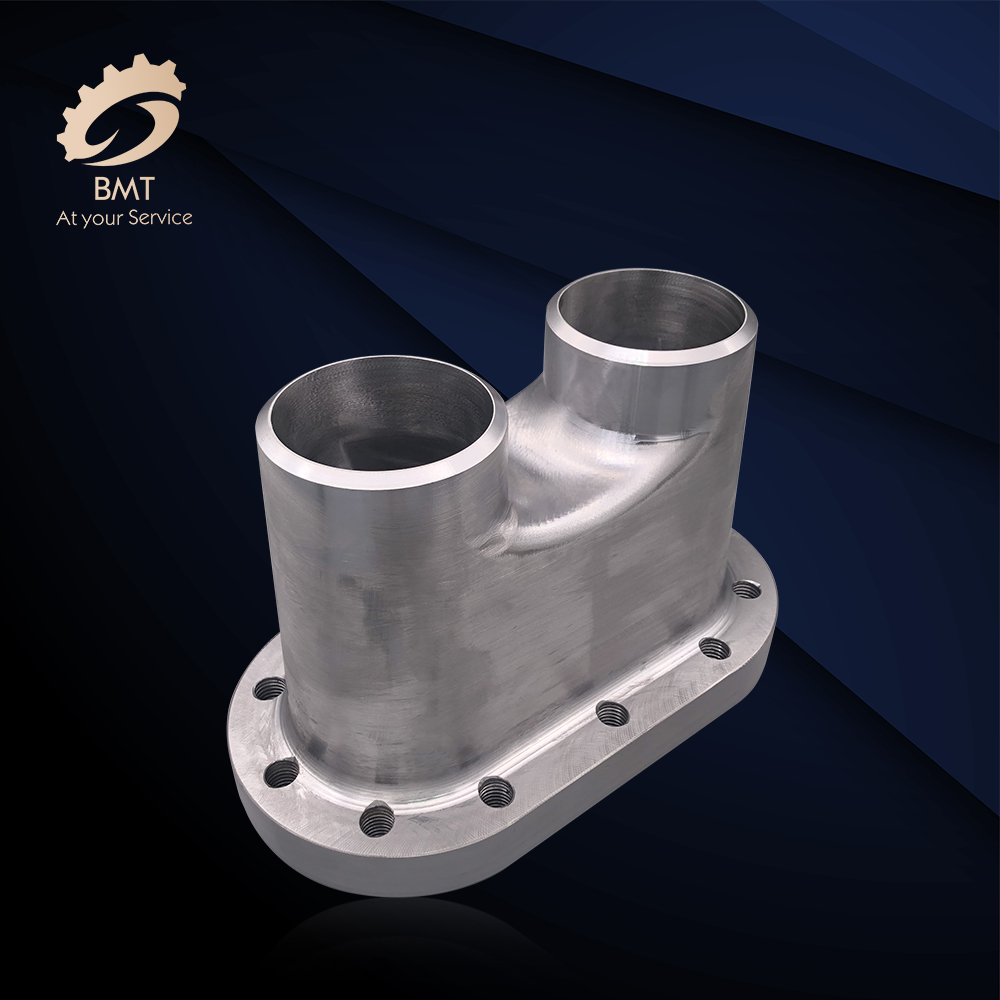
Precisionsbearbetning kan ta vilken tillverkningsprocess som helst till nästa nivå. Det kan göra underverk för driftseffektivitet, minimera leveranstider och sänka produktionskostnaderna. Vem vet detta bättre än en av Kinas största tillverkare av CNC-svarvnings- och fräskomponenter med 15 års erfarenhet? BMT har levererat exceptionella precisionsdelar till industrier sedan dess.
Förebyggande och kontroll av vibrationer i mekanisk bearbetning:
Att eliminera eller försvaga de förhållanden som producerar bearbetningsvibrationer; Att förbättra processsystemets dynamiska egenskaper för att förbättra processsystemets stabilitet med hjälp av en mängd olika vibrationsdämpande anordningar.
Produktbeskrivning


Varför välja våra CNC-frästa delar?


Princip för grovt riktmärkesurval? Princip för fint riktmärkesurval?
Rå riktmärke:
1. Principen om att säkerställa ömsesidiga positionskrav;
2. Principen att säkerställa en rimlig fördelning av bearbetningsmåttet för bearbetningsytan;
3. Principen för bekväm fastspänning av arbetsstycket;
4. Principen att grovdata inte bör återanvändas i allmänhet
Fint riktmärke:
1. Principen för överlappning av datapunkter;
2. Principen för enhetlig riktmärke;
3. Principen om ömsesidig riktmärke;
4. Principen om självnöjesbaserad riktmärkesmodell;
5. Principen är lätt att klämma fast.


Vilka är principerna för processsekvens?
a) Bearbeta först referensnivån och bearbeta sedan andra ytor;
b) I hälften av fallen bearbetas ytan först och sedan hålet;
c) Huvudytan bearbetas först och sekundärytan bearbetas senare;
d) Ordna grovbearbetningsprocessen först, sedan finbearbetningsprocessen.
Hur man delar upp bearbetningssteget? Vilka är fördelarna med att dela upp bearbetningsstegen?
Indelning av bearbetningssteg:
1) Grovbearbetningsfas
2) Halvfärdig fas
3) Slutfas
4) Precisionsfinishfas

Det kan säkerställa tillräcklig tid för att eliminera termisk deformation och kvarvarande spänningar som orsakas av grovbearbetning, för att förbättra noggrannheten i efterföljande bearbetning. Dessutom behöver defekter som upptäcks i grovbearbetningssteget inte bearbetas i nästa bearbetningssteg för att undvika spill. Dessutom krävs rimlig användning av utrustning och lågprecisionsverktyg för grovbearbetning av precisionsverktyg för finbearbetning för att bibehålla precisionsnivån hos precisionsverktygen. Rimlig anläggning av mänskliga resurser och högteknologisk personal som specialiserar sig på precision och ultraprecisionsbearbetning är mycket viktigt för att säkerställa produkternas kvalitet och förbättra den tekniska nivån.