
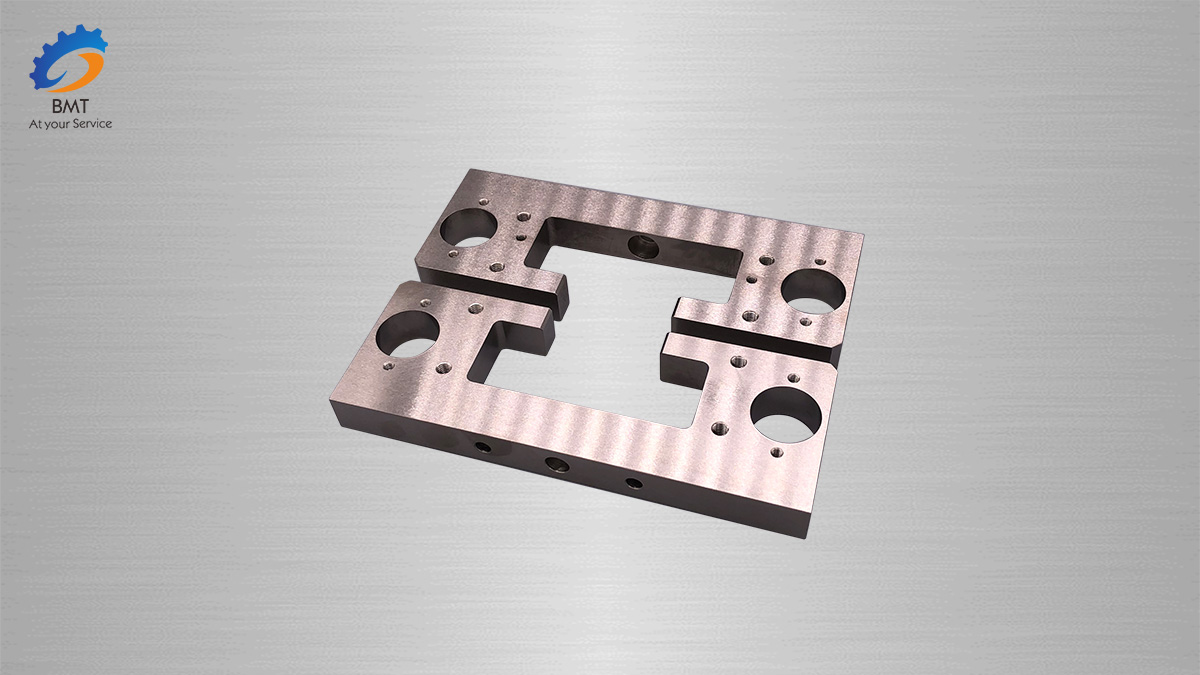
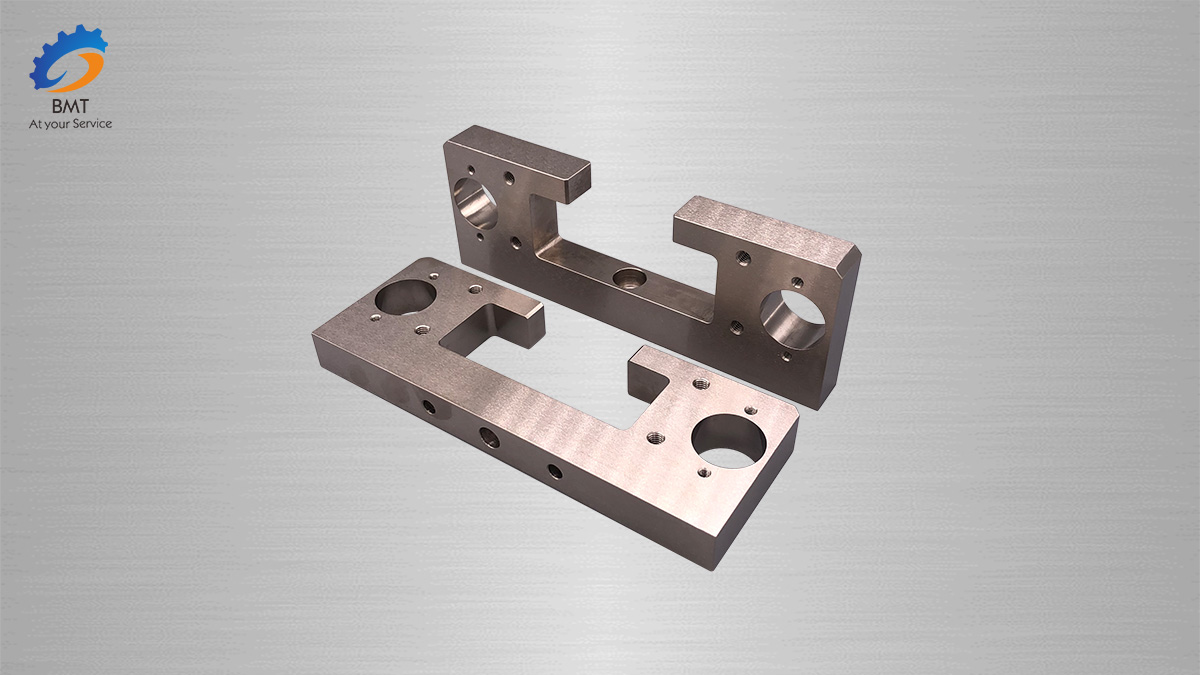
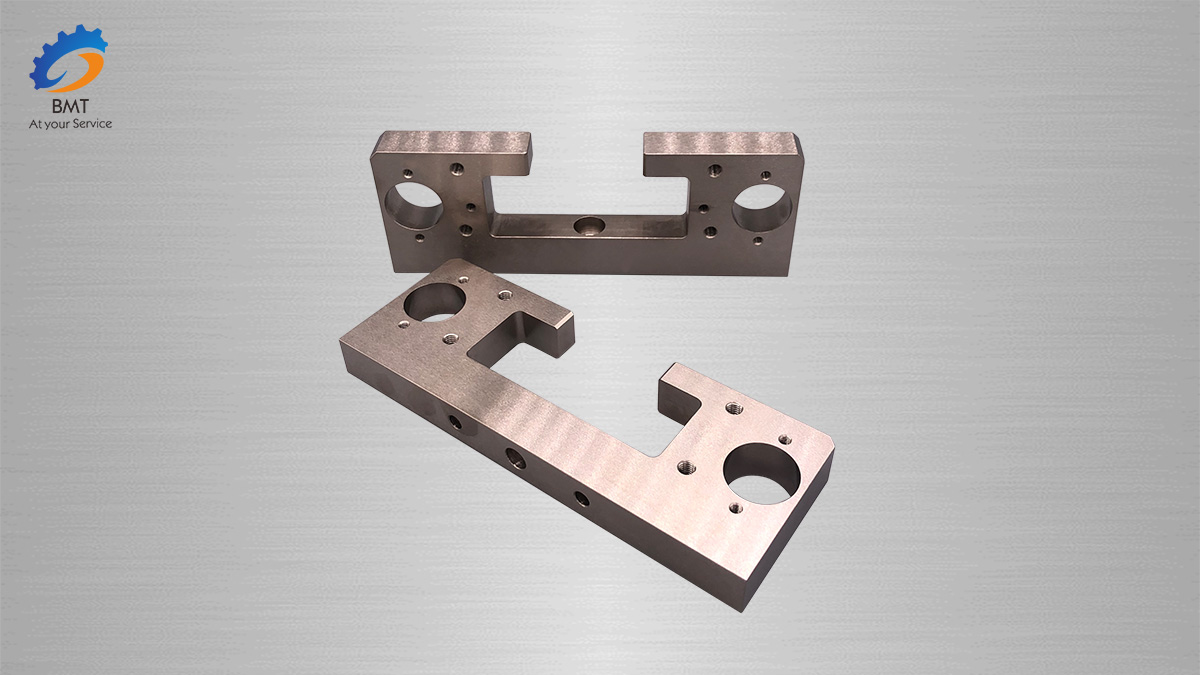
Malningsbearbetning

Slipning tillhör finbearbetning (bearbetning är indelad i grovbearbetning, finbearbetning, värmebehandling och andra bearbetningsmetoder), med lägre bearbetningsmängd och hög precision. Den används ofta inom maskintillverkningsindustrin. Värmebehandlat och kylt kolstål och karburiserade och kylda ståldelar har ofta ett stort antal regelbundet arrangerade sprickor - slipsprickor - på ytan som i princip är vinkelrät mot slipriktningen under slipning. Detta påverkar inte bara delarnas utseende, utan påverkar också direkt delarnas kvalitet.
Det hänvisar till skärprocessen av arbetsstyckets yta med höghastighetsroterande slipskivor och andra slipverktyg. Slipning används för att bearbeta inre och yttre cylindriska ytor, koniska ytor och plan på olika arbetsstycken, såväl som special- och komplexformade ytor som Ge Ban-spån, gängor, kugghjul och splines.


På grund av slipkornens höga hårdhet och slipverktygens självslipning kan slipning användas för att bearbeta olika material, inklusive härdat stål, höghållfast legerat stål, hårda legeringar, glas, keramik, marmor och andra höghårda metaller och icke-metalliska material. Sliphastigheten avser slipskivans linjära hastighet, som vanligtvis är 30~35 m/s. Om den överstiger 45 m/s kallas det höghastighetsslipning.
Slipning används vanligtvis för halvfinbearbetning och finbearbetning, och noggrannheten kan nå IT8~5 eller ännu högre. Ytjämnheten slipas generellt till Ra1,25~0,16 μm, precisionsslipning till Ra0,16~0,04 μm, ultraprecisionsslipning till Ra0,04~0,01 μm och spegelslipning till Ra0,01 μm. Den specifika slipeffekten (eller den specifika energiförbrukningen, det vill säga den energi som förbrukas för att skära arbetsstyckets material per volymenhet) är större än för allmän skärning, och metallavverkningshastigheten är mindre än för allmän skärning.


Därför avlägsnas arbetsstycket vanligtvis med andra skärmetoder före slipning för att ta bort bearbetningsmån för större delar av Jiang Ali, vilket lämnar endast 0,1~1 mm eller mindre av slipningsmånen. Med utvecklingen av högeffektiv slipning, såsom krypmatningsslipning och höghastighetsslipning, kan delar slipas direkt från ämnen. Det kan också användas för grovbearbetning genom slipning, såsom att ta bort löprör och stigrör från gjutgods, smidesflammor och ytskikt från ståltackor.


Skicka ditt meddelande till oss:
-
CNC-bearbetningsdelar av aluminium
-
Tillverkning av aluminiumplåt
-
Axis högprecisions CNC-bearbetningsdelar
-
CNC-frästa delar för Italien
-
CNC-bearbetning av aluminiumdelar
-
Bearbetning av bildelar
-
Smidda titanlegeringar
-
Titan- och titanlegeringskopplingar
-
Smidda titan- och titanlegeringsgods
-
Titan- och titanlegeringstrådar
-

Titanstänger
-
Titan sömlösa rör/rör
-
Titansvetsade rör/rör